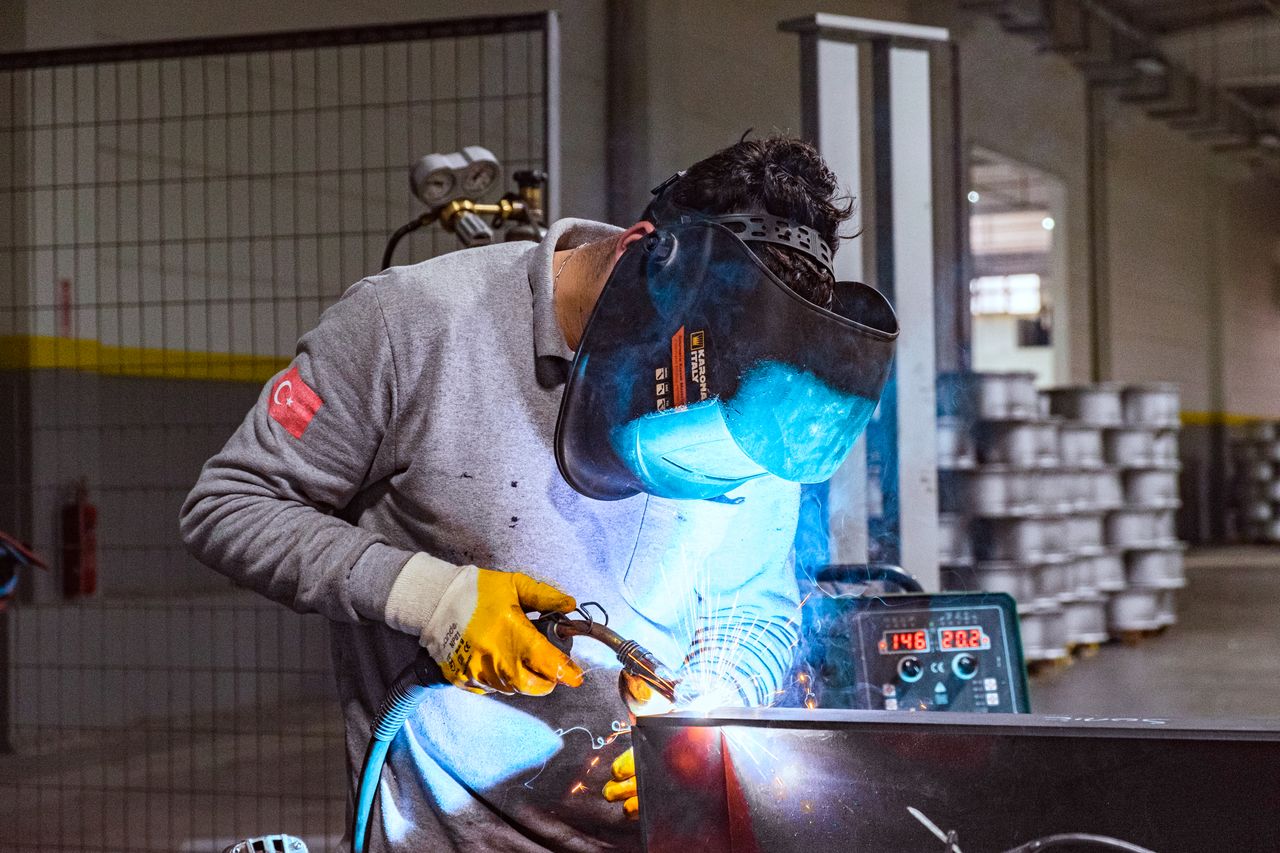
Pratique et abordable, le poste à souder Parkside à fil fourré séduit les bricoleurs, mais son utilisation peut rapidement révéler des difficultés : fil qui accroche, soudures irrégulières, projections ou amorçage capricieux. Ces symptômes viennent-ils de l’appareil, des réglages ou de la technique ? Cet article passe en revue les problèmes fréquents et les solutions pour souder plus sereinement.
Quels problèmes fréquents avec un poste Parkside fil fourré ?
Le fil avance mal ou se bloque
L’un des problèmes courants avec un poste à souder Parkside utilisant du fil fourré concerne l’avance du fil. Si le fil sort par à-coups, reste bloqué ou n’avance plus correctement, plusieurs éléments peuvent être en cause : galet mal réglé, gaine encrassée, bobine mal installée ou pression insuffisante sur le mécanisme d’entraînement. Un réglage inadapté peut également provoquer un dévidage irrégulier pendant le soudage.
Il faut commencer par vérifier le montage de la bobine de fil, son sens de rotation et la compatibilité de son diamètre avec le matériel. Le galet doit exercer une pression suffisante sans écraser le fil. La présence de poussières ou de résidus dans le système de dévidage peut aussi perturber l’alimentation du fil. Un nettoyage et un réglage soigneux permettent souvent de retrouver une avance régulière.
L’arc est instable ou le soudage manque de régularité
Un arc qui crépite fortement, s’interrompt ou produit des projections excessives peut être lié à un mauvais réglage de la puissance ou de la vitesse de dévidage. Avec le fil fourré, la vitesse d’avance doit être adaptée au réglage choisi afin de maintenir un arc suffisamment stable. Une mauvaise préparation de la pièce peut également provoquer des difficultés d’amorçage et une fusion irrégulière du métal.
La propreté des pièces joue donc un rôle important. La rouille, la peinture ou les traces de graisse peuvent perturber la qualité du cordon de soudure. Il faut également vérifier la pince de masse et s’assurer qu’elle établit un contact franc avec le métal. Une mauvaise masse peut entraîner un arc instable et rendre le soudage difficile, même lorsque les autres réglages semblent corrects.
Le cordon est mauvais ou le poste chauffe anormalement
Un cordon trop irrégulier, trop bombé ou présentant une mauvaise pénétration peut résulter d’une combinaison incorrecte entre la vitesse de déplacement, le réglage de puissance et l’avance du fil. Une technique de soudage adaptée est nécessaire pour conserver une distance régulière entre la torche et la pièce. Il faut également choisir un fil correspondant au matériau et aux caractéristiques du poste.
Une autre difficulté possible concerne la surchauffe du poste. Des soudures prolongées ou réalisées avec une puissance élevée peuvent déclencher la protection thermique de l’appareil. Dans ce cas, il faut interrompre le travail et laisser suffisamment refroidir le matériel avant de reprendre. Le respect du facteur de marche indiqué dans la documentation du poste permet de limiter les coupures liées à la température et de préserver son fonctionnement.
Pourquoi le fil fourré se déroule-t-il mal ?
Une bobine mal installée peut perturber le dévidage
Lorsque le fil fourré se déroule mal, la première vérification concerne l’installation de la bobine. Si celle-ci est montée dans le mauvais sens, si elle est trop serrée ou si son diamètre n’est pas adapté au poste, le fil peut avancer par à-coups. Une bobine mal positionnée peut également créer une résistance excessive qui empêche le mécanisme de dévidage de fonctionner régulièrement.
Il faut aussi vérifier que le fil se déroule librement depuis la bobine jusqu’au mécanisme d’entraînement. Un frein de bobine trop serré peut ralentir la rotation et provoquer des blocages. À l’inverse, une bobine trop libre peut continuer à tourner par inertie après l’arrêt du dévidage, ce qui peut créer des boucles ou des enchevêtrements. Le réglage doit donc permettre une rotation régulière sans jeu excessif.
Le galet et la gaine peuvent être en cause
Le galet d’entraînement doit exercer une pression adaptée sur le fil. Une pression insuffisante provoque un patinage du galet, tandis qu’une pression excessive peut déformer le fil fourré et perturber son passage dans la gaine. Il est donc important d’utiliser la gorge correspondant au diamètre du fil et de régler correctement la pression du mécanisme conformément aux indications du fabricant.
La gaine de guidage peut également être encrassée, usée ou partiellement obstruée. Le fil rencontre alors une résistance lorsqu’il avance vers la torche. Des poussières métalliques ou des résidus peuvent accentuer ce phénomène. Vérifier l’état de la gaine, du tube contact et du mécanisme de dévidage permet souvent d’identifier l’origine d’un avancement irrégulier.
Le diamètre ou l’état du fil peuvent provoquer des blocages
Un fil dont le diamètre ne correspond pas aux réglages du poste peut être difficile à entraîner correctement. Il faut donc vérifier la compatibilité du fil avec le galet, le tube contact et les caractéristiques de l’appareil. Un fil fourré déformé, oxydé ou ayant subi des conditions de stockage défavorables peut également présenter une avance irrégulière et augmenter les risques de blocage.
Enfin, il faut éviter de forcer le mécanisme lorsque le fil est coincé. Une inspection du circuit de dévidage permet de rechercher progressivement le point de résistance avant de reprendre le soudage. Une bobine correctement installée, un galet adapté, une gaine propre et une pression correctement réglée constituent les principales conditions nécessaires à un dévidage fluide.
Comment régler les projections et soudures irrégulières ?
Vérifier les réglages du poste et du fil
Des projections importantes et un cordon irrégulier peuvent provenir d’un mauvais équilibre entre la vitesse de dévidage et la puissance de soudage. Si le fil avance trop rapidement par rapport à l’énergie disponible, l’arc devient instable et les projections augmentent. À l’inverse, un dévidage trop lent peut rendre l’arc difficile à maintenir. Il faut donc effectuer des réglages progressifs en suivant les indications prévues pour le fil fourré utilisé.
Le diamètre du fil doit également correspondre aux réglages et aux éléments de guidage du poste. Un fil mal adapté peut provoquer des difficultés d’amorçage et une fusion irrégulière. Avant toute modification importante, vérifiez la bobine, le galet d’entraînement et le tube contact. Un dévidage régulier constitue une condition essentielle pour obtenir un arc stable et limiter les projections pendant le soudage.
Préparer correctement les pièces à souder
La propreté des pièces influence directement la qualité du cordon. De la rouille, de la peinture, de la graisse ou des saletés présentes sur la zone de soudage peuvent perturber l’arc et favoriser les projections. Il est donc recommandé de nettoyer soigneusement le métal afin d’obtenir une surface propre avant de commencer. La pince de masse doit également être fixée sur une zone métallique débarrassée des revêtements.
La position de la torche et la vitesse de déplacement jouent aussi un rôle important. Une distance régulière entre le tube contact et la pièce permet de conserver un arc plus stable. Il faut éviter de déplacer la torche trop rapidement ou de manière saccadée. Une progression régulière et adaptée à l’épaisseur du métal favorise un cordon homogène et réduit les irrégularités visibles après soudage.
Contrôler le dévidage et la technique de soudage
Si les projections persistent malgré des réglages corrects, examinez le mécanisme de dévidage. Un galet mal réglé, une gaine encrassée ou un tube contact usé peut provoquer des variations dans l’arrivée du fil. Ces changements répétés perturbent l’arc et rendent le cordon difficile à maîtriser. Le nettoyage et le contrôle de ces éléments doivent être réalisés lorsque le poste est hors tension et conformément aux instructions du fabricant.
Enfin, il est préférable de tester les réglages sur une chute du même matériau et d’une épaisseur comparable à la pièce finale. Cette méthode permet d’ajuster progressivement la puissance de soudage et la vitesse d’avance sans détériorer la pièce principale. Portez systématiquement les équipements de protection adaptés, notamment une protection des yeux et du visage, des gants appropriés et des vêtements résistants aux projections.
Que faire si le poste chauffe ou disjoncte ?
Laisser refroidir le poste avant toute intervention
Si un poste à souder chauffe fortement ou s’arrête soudainement, il faut d’abord interrompre le soudage et laisser l’appareil refroidir naturellement. Une protection thermique peut se déclencher lorsque la température interne devient trop élevée, notamment après une utilisation prolongée ou avec une intensité importante. Il ne faut pas chercher à contourner cette sécurité ni reprendre immédiatement le travail alors que le boîtier reste chaud.
Pendant le refroidissement, vérifiez que les ouvertures de ventilation ne sont pas obstruées par de la poussière ou placées contre un obstacle. Une bonne circulation de l’air est indispensable pour évacuer la chaleur produite pendant le fonctionnement. Le poste doit être installé dans un environnement suffisamment dégagé, conformément aux recommandations de sa notice. Si la coupure intervient régulièrement malgré des périodes de refroidissement suffisantes, l’utilisation doit être interrompue afin d’identifier la cause.
Vérifier la charge électrique et les branchements
Lorsqu’un disjoncteur déclenche, il ne faut pas simplement le réarmer plusieurs fois. Il convient de débrancher le poste et de rechercher une éventuelle surcharge électrique ou un problème sur le circuit utilisé. Une rallonge trop longue, de section insuffisante ou mal adaptée peut provoquer une chute de tension et un échauffement des conducteurs. Le branchement électrique doit donc correspondre aux caractéristiques indiquées par le fabricant.
Examinez également la fiche, le câble d’alimentation et les connexions accessibles sans démonter l’appareil. Une prise endommagée, un câble abîmé ou une odeur inhabituelle doit conduire à arrêter immédiatement l’utilisation. Si le disjoncteur déclenche systématiquement dès la mise sous tension, il peut s’agir d’un défaut électrique nécessitant l’intervention d’une personne qualifiée. Il est déconseillé d’ouvrir le poste pour effectuer soi-même des réparations électriques.
Adapter la durée de soudage et surveiller les symptômes
Une utilisation trop intensive peut dépasser le facteur de marche prévu pour le poste. Des périodes de soudage plus courtes, entrecoupées de pauses, permettent alors de limiter l’échauffement. Il faut consulter la notice pour connaître les conditions d’utilisation correspondant à l’intensité choisie et éviter de maintenir durablement l’appareil à sa puissance maximale lorsque cela n’est pas prévu.
Si le poste présente une surchauffe anormale, des bruits inhabituels, de la fumée ou une odeur de brûlé, débranchez-le et ne le remettez pas en fonctionnement. Ces symptômes peuvent indiquer une défaillance interne. Une vérification par le service après-vente ou un professionnel qualifié permet alors de déterminer si l’appareil peut être utilisé à nouveau en toute sécurité.
Pourquoi l’arc électrique s’interrompt-il pendant le soudage ?
Un mauvais dévidage peut couper l’arc
Lorsque l’arc s’interrompt régulièrement, le premier élément à contrôler est souvent le dévidage du fil. Si le fil fourré avance par à-coups, se bloque ou n’arrive plus correctement jusqu’à la pièce, l’arc ne peut pas rester stable. Une bobine mal installée, un galet mal réglé ou une gaine encrassée peut provoquer une alimentation irrégulière et entraîner des coupures pendant le soudage.
Il faut également vérifier que le diamètre du fil correspond aux éléments de guidage utilisés. Un fil déformé ou mal entraîné peut augmenter les frottements et perturber son arrivée dans la torche. Un tube contact usé ou obstrué peut produire un effet similaire. Contrôler progressivement l’ensemble du circuit de dévidage permet donc de déterminer si la coupure provient d’un problème mécanique plutôt que du poste lui-même.
Une mauvaise masse peut rendre l’arc instable
La pince de masse doit établir un contact électrique franc avec la pièce. Si elle est fixée sur une zone couverte de rouille, de peinture ou de saletés, le courant peut circuler de manière irrégulière. Une mauvaise connexion de masse peut alors provoquer un amorçage difficile, des crépitements et des interruptions de l’arc. Nettoyer la zone de contact jusqu’au métal sain permet souvent d’améliorer la stabilité.
Il faut aussi inspecter le câble de masse et ses connexions accessibles. Une connexion desserrée ou un câble endommagé peut perturber le passage du courant. Avant toute vérification, le poste doit être arrêté et débranché conformément aux consignes de sécurité. Une masse correctement positionnée, sur une surface métallique propre et proche de la zone de soudage, favorise un arc plus régulier.
Les réglages et la surchauffe peuvent provoquer des coupures
Un réglage inadapté entre la vitesse de dévidage et la puissance disponible peut également rendre l’arc instable. Si le fil avance trop vite ou trop lentement, la fusion devient irrégulière et l’arc peut s’éteindre. Il est préférable d’effectuer des essais sur une chute de métal et d’ajuster progressivement les réglages de soudage selon les indications du fabricant et les caractéristiques du fil utilisé.
Enfin, une interruption peut provenir de la protection thermique du poste. Une utilisation prolongée ou trop intensive peut entraîner une montée en température et provoquer un arrêt automatique. Dans ce cas, il faut laisser l’appareil refroidir suffisamment avant de reprendre le travail. Si les coupures persistent malgré un refroidissement correct et des réglages adaptés, une vérification du matériel par un professionnel qualifié peut être nécessaire.
Comment améliorer la pénétration et l’aspect des soudures ?
Préparer correctement les pièces avant le soudage
Une bonne pénétration commence par une préparation soignée du métal. La zone à souder doit être débarrassée de la rouille, de la peinture, de la graisse et des autres impuretés susceptibles de perturber l’arc. Une surface propre facilite l’amorçage et favorise une fusion plus régulière. La pince de masse doit également être fixée sur une partie métallique propre afin d’obtenir un contact électrique efficace.
L’épaisseur des pièces doit aussi être prise en compte avant de choisir les réglages. Sur des éléments épais, une préparation adaptée du joint peut faciliter la pénétration du métal fondu. Il faut éviter de chercher à compenser une mauvaise préparation uniquement en augmentant la puissance. Une préparation du joint adaptée permet d’obtenir une fusion plus régulière tout en limitant les déformations et les projections.
Ajuster la puissance et la vitesse de dévidage
La qualité du cordon dépend fortement de l’équilibre entre la puissance du poste et la vitesse d’arrivée du fil. Une puissance insuffisante peut produire une pénétration trop faible, tandis qu’un réglage excessif peut provoquer une fusion trop importante, des projections ou une perforation des pièces minces. Il est préférable de procéder par petits ajustements et de réaliser des essais sur une chute de métal de même nature et d’épaisseur comparable.
La vitesse de déplacement de la torche influence également la forme du cordon. Un déplacement trop rapide peut produire une soudure étroite et insuffisamment fondue, alors qu’un déplacement trop lent peut créer un cordon trop épais. Une vitesse régulière permet de mieux contrôler la quantité de métal déposée. Les réglages recommandés par le fabricant du poste et du fil doivent toujours servir de point de départ.
Adopter une technique de soudage régulière
La distance entre la torche et la pièce doit rester aussi constante que possible pendant le soudage. Des variations importantes peuvent perturber l’arc et modifier l’aspect du cordon. Une distance de travail stable, associée à un déplacement régulier, facilite le contrôle de la fusion et permet d’obtenir une soudure plus homogène. Il faut également maintenir une position de travail confortable afin d’éviter les mouvements brusques.
Pour améliorer progressivement le résultat, observez la forme du cordon, la quantité de projections et la régularité de la fusion après chaque essai. Une finition régulière dépend autant des réglages que de la gestuelle. Il est recommandé de corriger un seul paramètre à la fois afin d’identifier clairement son effet sur la pénétration et l’apparence de la soudure. Le port d’une protection adaptée reste indispensable pendant tous les essais et travaux de soudage.
Quelles solutions avant de remplacer le poste à souder ?
Vérifier les éléments d’usure et les réglages
Avant de remplacer un poste à souder, il est utile de contrôler les éléments qui peuvent provoquer des dysfonctionnements sans que l’appareil soit réellement défectueux. Le dévidage du fil doit notamment être vérifié : bobine correctement installée, galet adapté au diamètre du fil, pression suffisante et gaine propre. Un tube contact usé ou obstrué peut également perturber l’arrivée du fil et provoquer un arc instable.
Les réglages méritent aussi une vérification complète. Une vitesse de dévidage mal adaptée, une puissance incorrecte ou une mauvaise configuration du fil fourré peuvent expliquer des projections, des coupures ou des soudures irrégulières. Avant toute intervention, il faut consulter la notice du fabricant et remettre les réglages dans une configuration adaptée au fil et au matériau travaillés.
Contrôler le circuit électrique et la ventilation
Si le poste chauffe ou disjoncte, examinez d’abord son alimentation électrique sans ouvrir l’appareil. Le câble d’alimentation, la fiche, la prise et les éventuelles rallonges doivent être en bon état et adaptés à la puissance demandée. Une rallonge inappropriée ou un circuit surchargé peut provoquer des coupures sans que le poste soit nécessairement responsable du problème.
La ventilation doit également être dégagée afin de permettre une bonne évacuation de la chaleur. Une accumulation de poussière ou un espace insuffisant autour des ouvertures peut favoriser la surchauffe. Si la protection thermique se déclenche après une utilisation prolongée, il faut laisser refroidir l’appareil et respecter son facteur de marche avant de reprendre le travail.
Tester le poste avant de décider son remplacement
Après ces vérifications, effectuez un essai sur une pièce métallique adaptée en utilisant un fil compatible et des réglages conformes aux recommandations du fabricant. Cette étape permet de déterminer si le problème vient réellement du poste ou d’un élément périphérique comme la bobine, le câble de masse ou le système de dévidage. Une pince de masse mal positionnée peut notamment donner l’impression que le poste fonctionne mal.
Si les coupures, surchauffes ou anomalies persistent malgré des contrôles simples, il vaut mieux éviter de démonter l’appareil soi-même. Un diagnostic professionnel peut permettre d’identifier une défaillance interne et de déterminer si une réparation reste pertinente. Le remplacement du poste ne devrait donc être envisagé qu’après avoir éliminé les causes liées aux réglages, accessoires et conditions d’utilisation.